

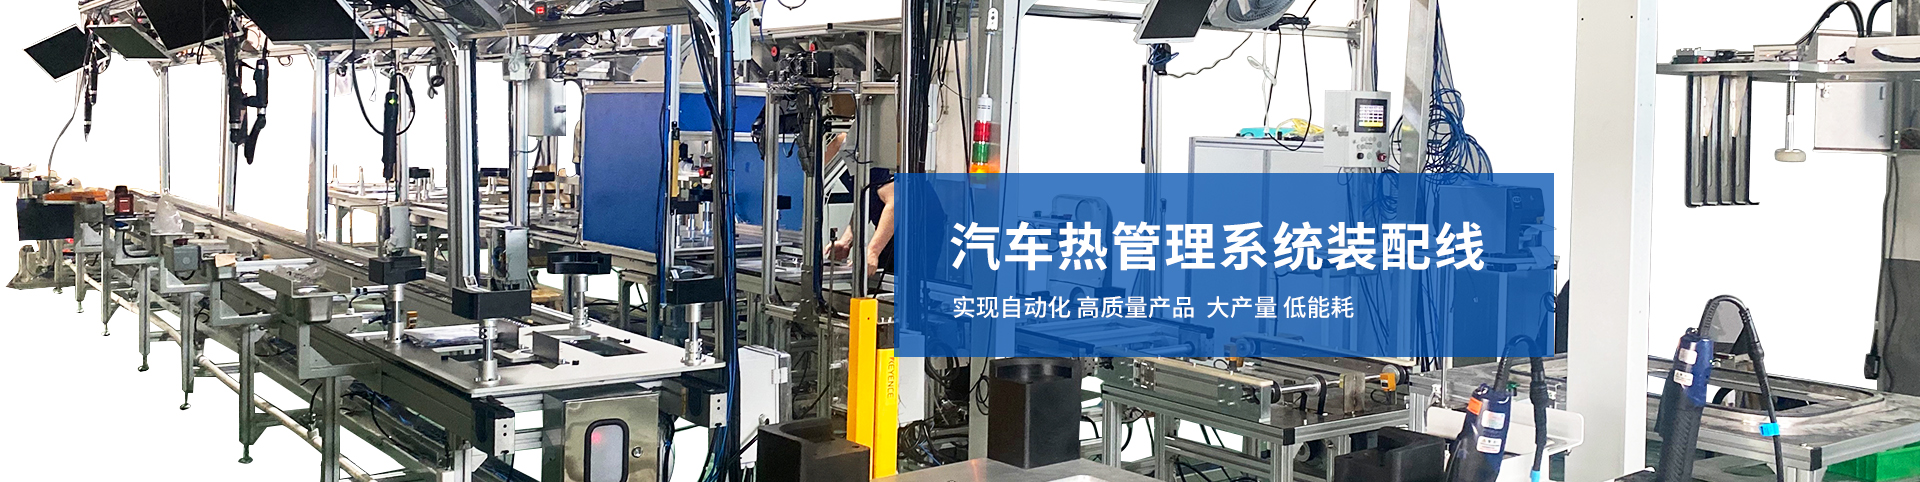


新能源汽车热管理系统生产线涉及装配、检测、测试、数据追溯和后期维护等多个环节。选购时不能只看设备清单或节拍速度,而应围绕产品工艺、产能目标、质量稳定性、柔性换型能力和长期运行成本进行综合评估。
先明确产品与产能需求
选型前应先确认生产线对应的产品类型,例如热管理模块、阀类、传感器、管路组件、液冷板或集成模块等。不同产品的装配工序、检测项目、节拍要求和洁净度要求存在差异。产能规划也要结合未来几年的订单增长、班次安排和换型频率,避免产线刚投产就出现产能不足或设备利用率偏低的问题。
关注工艺适配与测试能力
热管理系统对密封性、流量、压力、温度控制和传感器状态较为敏感,生产线应配置与产品匹配的装配、压装、拧紧、检漏、气密检测、性能测试等工位。EOL测试环节尤其重要,需要能够覆盖流量、压力、传感器状态等关键项目,确保产品出厂前完成性能验证。如果产品涉及液冷管路或电池热管理模块,还应提前预留相关检测工位和接口。
重视数据追溯与闭环管理
热管理产线不能只停留在数据采集层面。真正有实用价值的系统,应能把关键工艺参数、检测结果、不良品信息和设备状态关联起来,实现异常追溯、参数联动和不良品拦截。没有闭环管理,即使看板数据较完整,也更多是事后复盘,难以在生产过程中及时控制质量风险。

评估柔性换型能力
新能源汽车零部件更新节奏较快,同一产线往往需要兼容多规格、多型号产品。选购时应关注模块化设计、工装快换、程序调用、工位参数切换等能力。柔性不足的生产线在换型时可能需要大量调整工装和程序,影响交付效率;具备模块化结构的产线更容易适应后续产品变化。
考察设备稳定性与安全防护
产线稳定性比单纯追求高节拍更重要。应重点了解关键工位的重复定位精度、连续运行能力、故障率、报警机制和停机恢复方式。同时,安全防护不能只看防护罩或急停按钮,还应关注安全门、光栅、急停、联锁逻辑、危险区域防护和异常断电处理等设计,并将关键安全参数写入技术协议和验收标准。
关注能耗与运行成本
设备采购价格只是成本的一部分,后续能耗、人工、备件、维护和停机损失同样需要纳入评估。选型时可要求供应商提供额定工况下的单位产量能耗、压缩空气消耗、维护周期、易损件清单和备件供应周期。对于需要长期连续运行的产线,过高的能耗和频繁维护会明显影响综合成本。
验证供应商工程与交付能力
供应商不仅要有设备制造能力,还应具备热管理行业工艺理解、非标设计、现场安装、调试爬坡和售后支持能力。考察时可关注其是否有同类项目经验、能否提供完整技术方案、是否能配合进行工艺评审,以及是否具备清晰的交付节点和项目管理流程。对于复杂产线,小批量试产或关键工位验证有助于提前发现节拍、精度和稳定性问题。
把验收指标写入技术协议
建议在技术协议中明确节拍、良率、重复定位精度、检测项目、数据追溯方式、安全联锁、能耗指标、验收工况、培训内容和售后响应时间。验收时不要只做短时间演示,应安排连续运行测试、满载测试或模拟换型测试,观察设备在真实工况下的稳定性。指标越具体,后期争议越少。
总体来看,新能源汽车热管理系统生产线选购应从工艺适配、测试能力、数据闭环、柔性换型、安全防护、运行成本和供应商服务能力等方面综合判断。选型目标不是单纯追求设备数量或运行速度,而是让产线在质量稳定、交付可控、维护方便的前提下,长期适应产品变化和产能需求。