

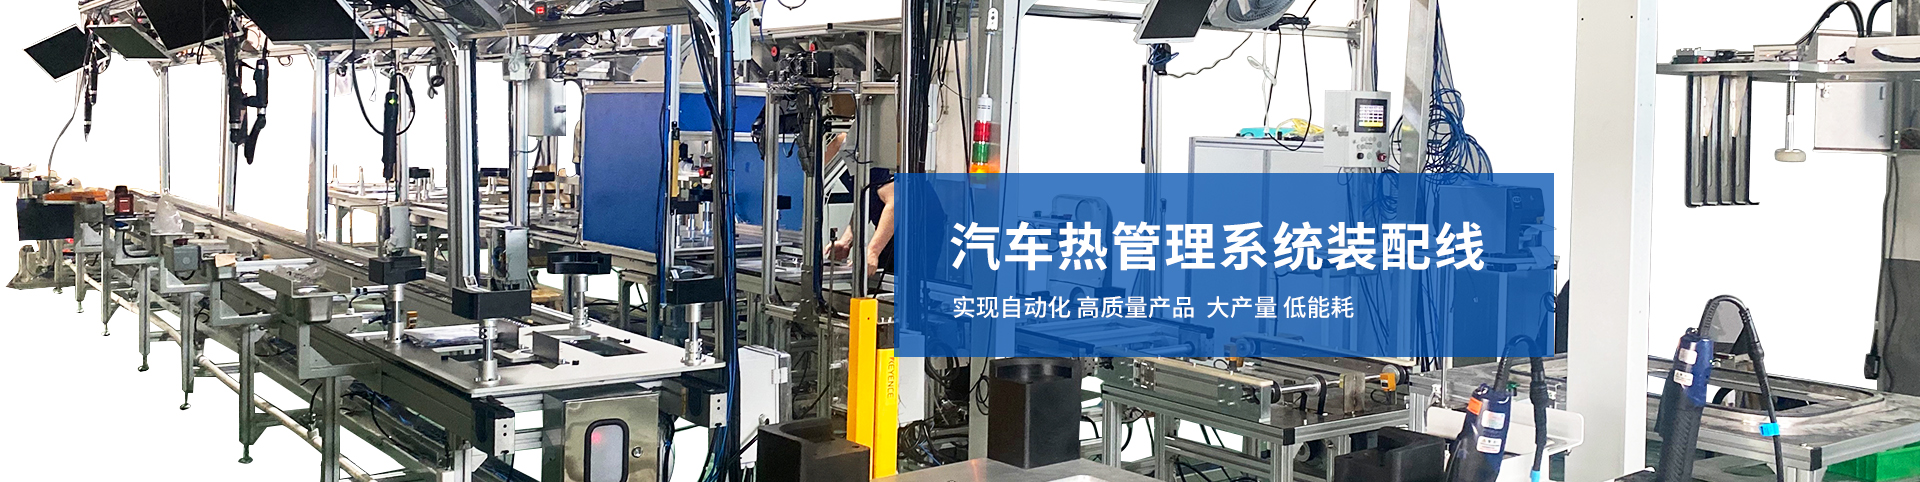


新能源汽车热管理系统承担电池、电机、电控和乘员舱的温度控制任务。随着热泵系统、多通阀和集成模块应用增多,生产线正从单一部件加工向集成装配、密封测试和性能验证方向发展。其制造环节通常涵盖水冷板、阀泵组件、集成模块、电池包热管理装配及EOL测试。
水冷板与换热部件制造
电池液冷板常见工艺包括冲压钎焊、口琴管焊接和吹胀成型。冲压钎焊工艺通过铝板冲压流道后叠合钎焊,成熟度较高;口琴管式依靠微通道铝管与基板焊接,承压能力较好;吹胀式流道灵活,但对强度控制要求更高。生产中需关注流道密封性、平面度、焊接强度和表面清洁度。
阀泵与电子部件装配
电子水泵、多通水阀、电子膨胀阀等属于精密部件。装配过程需控制压装力、拧紧扭矩、密封圈位置和电机装配精度。阀类产品对密封可靠性要求较高,装配偏差可能导致内漏或外漏。产线通常配备伺服压装、扭矩监控和视觉检测工位,用于拦截漏装、错位和密封件损伤。

集成模块与流道板工艺
热管理集成模块通过流道板替代传统管路,将水泵、阀件、传感器和换热器集成在一起,可减少管路数量并降低泄漏风险。制造难点在于流道板加工精度、密封面质量、阀件安装位置一致性以及冷媒侧与冷却液侧的密封可靠性。装配后需进行流量、压力、泄漏和电气性能验证。
电池包热管理装配
在电池包生产中,热管理装配通常包括液冷板安装、导热材料涂布、管路连接和密封检测。导热胶或间隙填充材料涂布量需控制稳定,过少会影响散热,过多会增加重量和成本。装配后需进行气密性测试,确认液冷回路无泄漏,并与BMS温度采集系统完成联调。
测试验证与柔性化生产
EOL测试是热管理产线的关键环节,常见项目包括气密性测试、流量测试、压力测试、传感器校验和电气功能检测。气密性检测多采用氦检或压差法,部分产品泄漏率要求达到10⁻⁷Pa·m³/s量级。由于车型迭代快、产品规格多,产线设计越来越强调模块化、快速换型和数据追溯能力,以适应多品种混线生产。
总体来看,新能源汽车热管理系统生产线正朝着集成化、密封高可靠和柔性化方向发展。企业若规划相关产线,可优先从部件工艺窗口、密封检测能力、EOL测试覆盖率和MES数据追溯四个方面进行梳理。