

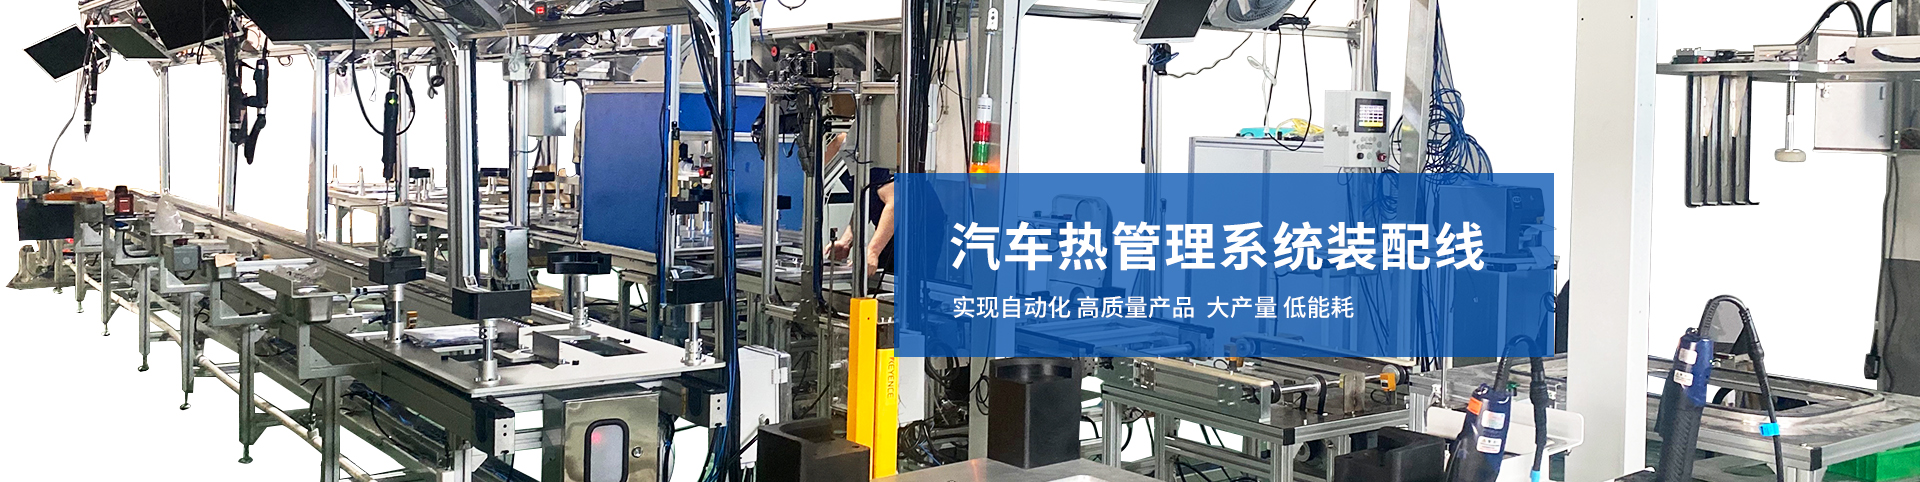


新能源汽车热管理系统涵盖液冷板、阀岛、水泵、压缩机、换热器和管路总成等部件,生产工艺优化应围绕焊接密封、装配精度、检测可靠性、数字化控制和能耗管理展开。
强化焊接与密封工艺控制
液冷板、阀岛和换热器对密封性要求较高。冲压钎焊、搅拌摩擦焊、激光焊等工艺应根据材料、流道结构和承压要求选择。焊接过程中需控制氧化层清理、热输入、焊缝成形和变形量,避免因气孔、未熔合或微裂纹造成泄漏风险。关键焊缝可结合氦检、气密性测试进行验证。
提升精密装配与伺服压装能力
热管理系统中的阀芯、电机轴封、轴承、定子组件和管路接头对装配精度较敏感。采用伺服压装、自动拧紧、视觉定位和力位移监控,有助于提高装配一致性。压缩机定子热套、阀岛阀芯装配、水泵轴封安装等工序,应通过过程参数记录实现质量追溯。
完善在线检测与质量追溯
建议在关键工序设置视觉检测、扭矩监控、泄漏测试、流量标定和电性能测试。液冷板、阀岛和管路总成应重点控制内漏、外漏、压降和流量分配稳定性。通过MES系统采集焊接参数、装配数据、测试结果和物料批次信息,可实现异常快速定位与闭环整改。

推动模块化与柔性化生产
热管理系统正向集成阀岛、多通阀和模块化总成方向发展,零部件型号多、切换频繁。生产线可采用通用夹具、快换工装、标准化接口和柔性输送方式,缩短换型时间。对于多品种小批量订单,可通过单元化布局和参数化工艺包提升响应速度。
引入数字孪生与工艺仿真
在产线规划阶段,可利用数字孪生进行节拍平衡、物流路径、设备布局和干涉检查。焊接、流道成形、装配过程也可通过仿真提前评估参数窗口,减少试产次数。量产阶段结合传感器数据和AI分析,可对焊接温度、压装力、泄漏率等参数进行动态监控和趋势预警。
优化能耗与现场管理
钎焊炉、加热设备、冷却系统和空压系统属于能耗较高环节。可通过高效电机、变频控制、余热回收、空压泄漏治理和峰谷调度降低单位产品能耗。现场管理上,应持续开展OEE分析、瓶颈工序改善和标准化作业,减少等待、搬运、返工和空转。
总体来看,热管理系统生产线优化不能只关注单一设备,而应把焊接密封、精密装配、在线检测、柔性切换、数字化管理和能耗控制协同推进。通过工艺参数标准化、过程数据可追溯和持续改善机制,可提升产品一致性和交付稳定性。